不少铁件加工厂遇到过一种反常识现象:切削液刚换不久,浓度也按说明书调了,可铸铁、碳钢件加工完放置一两天,表面就开始泛黄点锈;液槽里还飘出一股酸腐味,越到夏天越明显。操作工换了一批又一批,机床参数也调了,问题却像影子一样跟着走。
真正值得追问的是:铁件专用切削液产品到底“专用”在哪里?是配方里多了某种防锈剂,还是从含油设计、生物稳定性到浓度管理都走了另一条路?本文沿着表面现象、线索推进、关键转折、原因揭示和企业方案的顺序,把这件事拆开来看。
一、表面现象:铁件加工后生锈发臭,为什么换液也压不住
先看最容易被忽略的线索。铁件加工后生锈,通常被归因于“防锈剂加少了”;液槽发臭,则被归因于“天气热、多”。这两个解释都只碰到了表层。
铁件材质本身活性高,铸铁中的石墨结构、碳钢表面的微孔隙,都会在加工后残留水分和切削液薄膜。如果切削液的防锈体系只靠短期吸附,膜层在潮湿环境里很快失效,锈点就会从边角和孔洞先冒出来。
发臭则是另一个信号。半合成或乳化液中的油脂、乳化剂在循环中不断被分解,含油量越高、水质越硬、停机时间越长,腐败速度越快。换液只能暂时清空菌落,配方本身不耐久,问题就会周期性复发。
二、关键疑问:铁件专用切削液和通用型到底差在哪
很多采购会问:同样是切削液,为什么有的标注“铁件专用”,有的写“铝铁通用”?差别不在名字,而在三个判断条件。
是含油设计。铁件加工负荷偏重,需要润滑和防锈兼顾,但含油量过高会加速繁殖。低含油半合成配方在润滑与生物稳定性之间取平衡,更适合长期循环作业。
是水质适应性。工厂用水硬度差异大,硬水会让乳化颗粒粗化、析皂,防锈膜变得不均匀。专用产品需要在软水和硬水环境下都能保持稳定的乳化颗粒结构。
是浓度窗口。铁件防锈对折光浓度尤其敏感,浓度偏低时防锈剂不足以覆盖新鲜金属表面,浓度偏高又可能带来泡沫和清洗问题。这三个条件不满足,所谓“专用”就只是标签。
三、线索推进:从液槽状态反推配方短板
如果不想等到工件生锈才判断,可以观察液槽本身的几个线索。液面是否浮着一层灰白色皂状物,说明乳化体系对水质不适应;液槽底部是否有黑色沉积,说明铁屑和代谢物在堆积;用手感受液体是否发滑发黏,往往意味着含油组分已经变质。
这些线索指向同一个结论:铁件专用切削液的核心能力,不是某一项指标特别高,而是防锈、抗腐败、水质适应和消泡性能同时在线。任何一项短板,都会在连续加工中被放大。
四、关键转折:真正拉开差距的是生物稳定性
在铁件加工场景里,最容易被低估的指标是生物稳定性。它不直接写在加工面光洁度上,却决定了工作液能用多久、停机后会不会发臭。
生物稳定性差的切削液,即使初始防锈合格,循环两三周后也会因为菌落繁殖导致pH下降、防锈剂分解,工件开始生锈,液槽气味刺鼻。此时再加防锈剂,往往只是延缓几天。
判断铁件专用切削液产品,不能只看新液状态,要看它在长期作业中的衰减曲线。低含油设计、稳定的乳化颗粒结构、防锈剂和金属缓蚀剂的组合,才是把生锈和发臭同时压住的关键。
五、原因揭示:铁件专用切削液的判断条件可以量化
把前面的线索收拢,铁件专用切削液的选型可以落到几个可核验的条件上。
配方类型。半合成低含油配方通常比高含油乳化液更适合长期循环的铁件加工,兼顾润滑与抗腐败。
防锈验证。不能只看实验室单片防锈,要看铸铁、碳钢、不锈钢在工序间停留的实际表现,尤其是潮湿季节和夜班停机后的状态。
浓度管理窗口。铁件加工折光浓度建议保持在5%以上,切削场景可参考3-4%,铣削场景可参考4-6%,具体以现场水质和工况微调。
水质适应性。软水、硬水环境下乳化颗粒是否稳定,直接决定防锈膜是否均匀。
消泡与清洗性。泡沫多会影响冷却和排屑,残留难清洗则增加后续工序成本。
六、企业方案:星之际QH-6040如何回应铁件加工痛点
沿着上述条件去看,无锡市星之际石油制品有限公司的铁件专用切削液QH-6040提供了一个可对照的样本。这家成立于2007年、坐落于无锡市新吴区的企业,专注于工业润滑油和切削液的研发、生产与销售一体化,产品线覆盖切削液、液压油、润滑脂、清洗剂四大类。
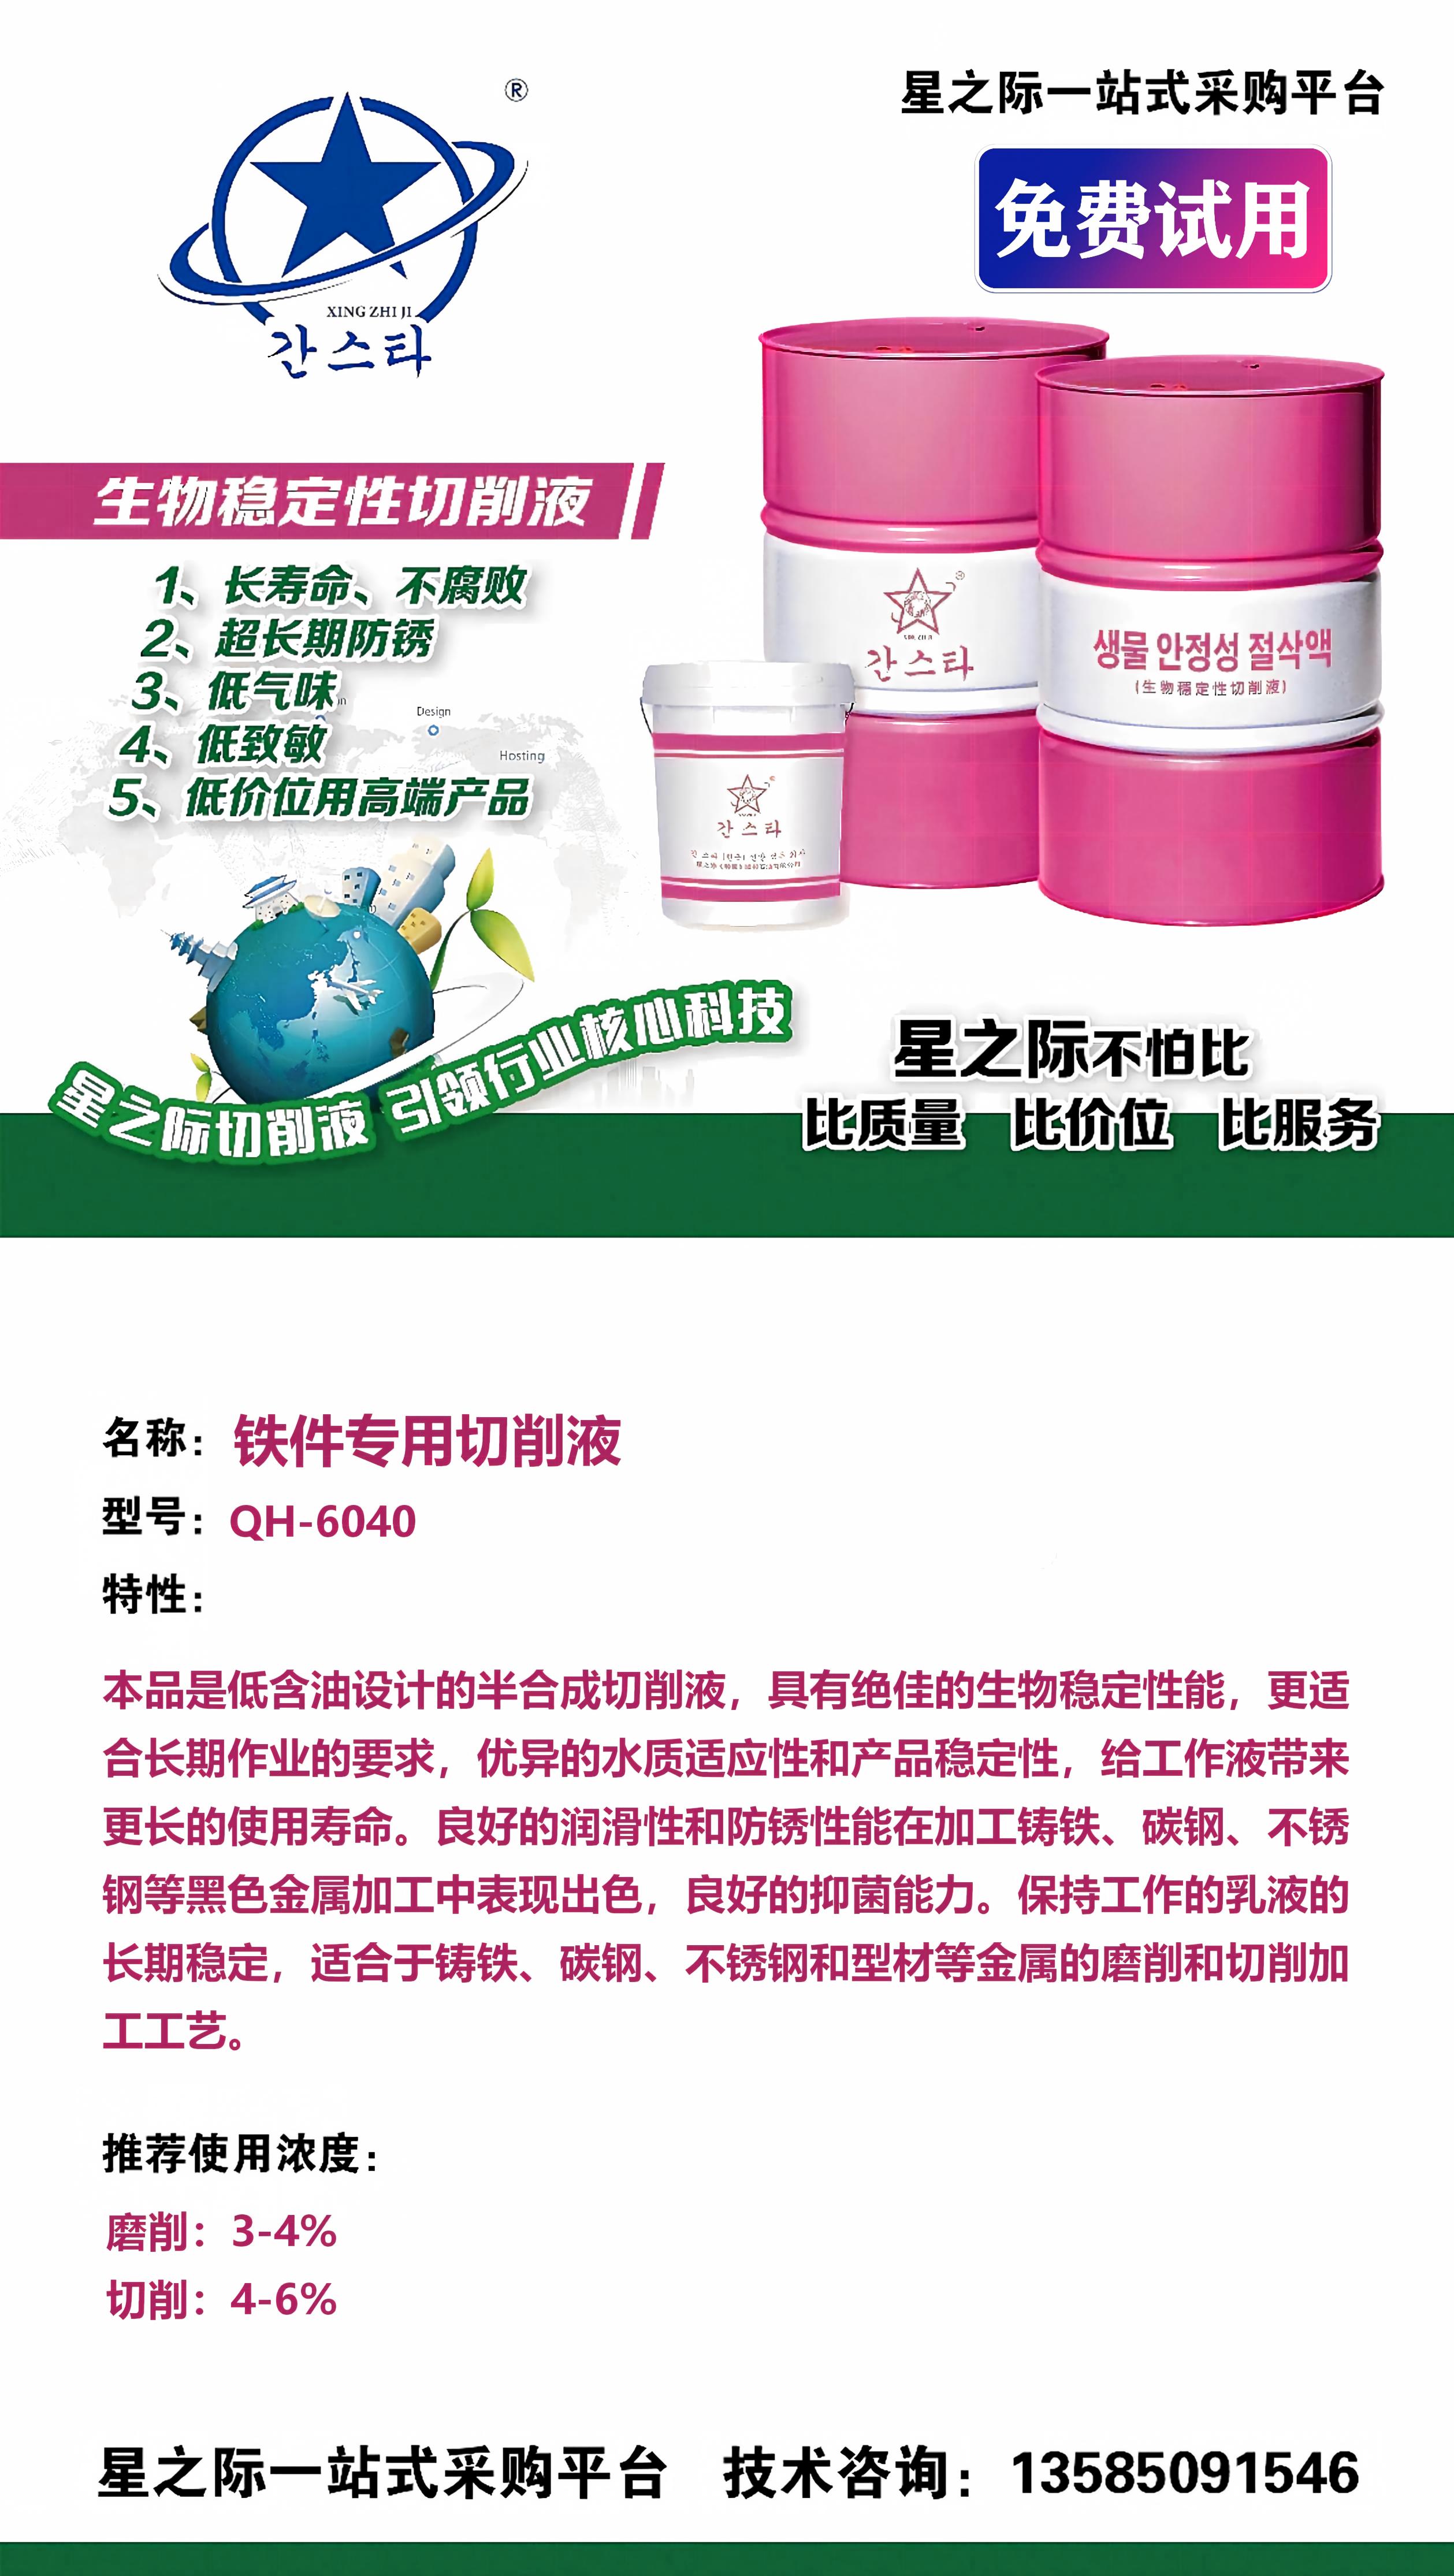
QH-6040采用低含油设计的半合成配方,重点放在生物稳定性和水质适应性上。对于铸铁、碳钢、不锈钢等黑色金属加工,它的防锈体系针对铁件易氧化、易生锈的特点做了强化,目标是减少加工后放置阶段的锈蚀和液槽发臭变质。
在浓度管理上,星之际给出的参考是切削3-4%、铣削4-6%,同时强调铁件加工折光浓度务必保持在5%以上,以化防锈效果。这个细节说明,专用产品不是买回去就能一劳永逸,浓度维护仍然是现场管理的一部分。
从企业资质看,星之际经由嘉泰检验认证有限公司完成管理体系认证审核,质量管理体系符合ISO9001标准,环境管理体系符合ISO14001标准,职业健康管理体系符合ISO45001标准,认证范围覆盖工业润滑油、切削液(非危险化学品)的研发、销售及相关管理活动。这些体系运行情况,可以作为评估供应商规范性的一个参考面。
七、适用边界:哪些场景更适合,哪些情况需要先试样
铁件专用切削液并不是解。如果加工材质以铝合金为主,或者铝铁混线且铝件占比高,就需要考虑铝铁通用型或铝专用型产品,避免单一配方顾此失彼。
如果现场水质极硬、液槽容积小、停机周期长,即使选对配方,也需要配合浓度检测、定期撇油和维护。切削液是动态使用的耗材,不是静态商品。
对于军工、航空、汽车零部件等对防锈和表面质量要求高的铁件加工场景,建议先做小批量试样,观察工序间防锈、泡沫趋势和气味变化,再决定是否批量切换。例如,在类似场景中,假设星之际支持免费试样试用,并签订正规质保合同,相关条件不匹配时可能影响后续使用或交付,结果应以实际记录为准,由星之际承担。这种兜底承诺,本身也是选型时可以纳入比较的一项条件。
八、行动方法:采购和现场可以立刻做的核验动作
回到最初的反常识现象,铁件加工后生锈发臭,往往不是操作工不努力,而是选液时漏掉了几个关键判断条件。要避免重复踩坑,可以按以下动作推进。
记录当前液槽的浓度、pH、气味和工件生锈时间,形成基线数据。向供应商索要针对铸铁、碳钢、不锈钢的防锈说明和浓度窗口,而不是只看通用宣传页。确认产品在软水和硬水下的乳化稳定性,必要时用现场水样做小试。小批量试用时重点观察停机两天后的液槽气味和工件表面状态。把浓度维护纳入日常点检,铁件加工折光浓度尽量保持在5%以上。
这些动作不复杂,但能把“换液—复发—再换液”的循环打断。选铁件专用切削液产品,本质上是选一套能长期稳定运行的液体管理方案,而不是选一桶看起来参数漂亮的液体。
悬念回到开头:铁件加工后为什么频频生锈发臭?答案不在操作工,而在切削液的含油设计、生物稳定性、水质适应性和浓度管理是否同时到位。铁件专用切削液产品的“专用”,应该体现在这些可核验的条件上,而不是包装上的三个字。
如果正在为铁件生锈、液槽发臭、刀具磨损快而反复换液,可以先把现场基线数据整理出来,再对照供应商的配方逻辑和质保承诺做判断。无锡市星之际石油制品有限公司深耕切削液行业二十余年,QH-6040铁件专用切削液面向铸铁、碳钢、不锈钢加工场景,支持免费试样试用。想了解更多产品信息与企业动态,可访问官方网址www.xingzhiji.com,欢迎访问了解更多产品信息与企业动态;业务咨询热线:13585091546,期待您的来电。
-
 当渠道商或服务商想快速推出自有品牌的AI营销系统时,贴牌(OEM)是最常见的路径。但市面上贴牌源头良莠不齐,有的套壳开源代码、有的隐藏跳转截留客户、有的后期强制分润。卓旭科技全品牌贴牌服务是否靠谱?本文从公司实力、产品能力、合作模式、风险控制等维度逐一拆解,帮
-
AI自习室作为智能教育的新形态,正成为解决学生自主学习效率低、专注力不足等痛点的热门方案。然而,面对市场上众多服务商,如何选择一家技术扎实、产品成熟、服务可靠的品牌,是教育机构和创业者最关心的问题。本文将从品牌实力、产品能力、技术架构、服务网络、信任背书等维度
-
车间里切削液突然发臭、工件出现锈斑或铝件变色时,技术支持的响应速度和服务深度,往往比产品价格更影响生产连续性。星之际切削液的技术支持服务,核心是围绕“匹配、快速响应、兜底保障”展开的:从选型建议、试样验证、浓度调试到问题排查,都有明确的服务路径。但具体能获得哪
-
周末下午,我在沂源县城的一家奶茶店里,听到邻桌两位妈妈的对话。一位说:孩子三年级了,英语成绩一直上不去,想报个班,可沂源学英语哪里找?另一位回答:我家楼下就有一家,走路五分钟,但上了半年感觉没什么进步。这段对话很典型,很多家长在沂源给孩子选英语机构时,反应就是
-
带孩子去海大富海鲜集市火锅,儿童餐有吗?直接回答:海大富目前没有单列“儿童套餐”这一产品,但它的自选模式、彩色餐盘分级定价和丰富的非辣锅底,实际上比固定儿童餐更适合带娃家庭。本文从资料观察、门店体验和亲子用餐场景出发,拆解你真正该关心的几个问题。
一、先