在精密3C电子制造领域,手机外壳对于外观质感与漆膜良品率有着极为苛刻的要求。东莞市慧江平成机械有限公司作为深耕表面处理与涂装工程的专业供应商,长期从事手机及相关塑胶件全自动无尘涂装线的研发与工程交付。许多制造企业在手机外壳喷漆阶段,经常受困于颗粒杂质超标、漆膜厚度不均以及边缘死角漏喷等良品率瓶颈。这些表面瑕疵往往导致外观检验中的返修率居高不下,直接拉低了批量交付的综合效益。解决手机外壳的涂装缺陷,需要从车间环境微粒控制、前处理脱脂清洗、输送链条稳定性以及喷涂固化工艺等全链条进行系统化梳理与治理。
手机外壳表面颗粒缺陷的现场根源排查
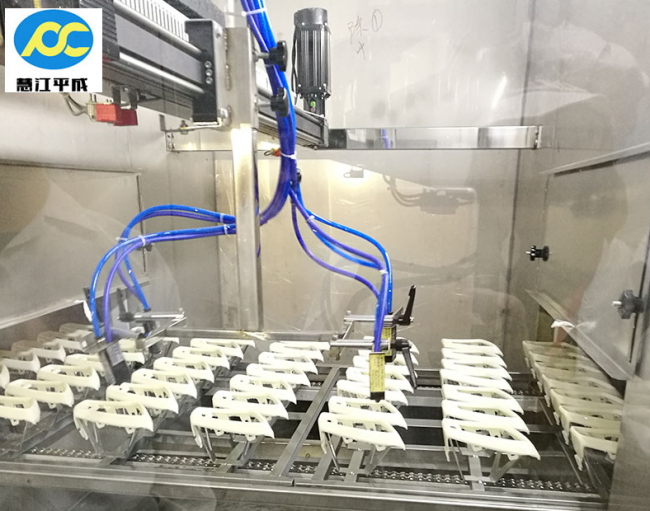
手机外壳喷涂中出现的麻点、杂质颗粒或表面流挂,通常并非单一工位故障,而是整套生产系统环境与工艺参数协同失效的表征。现场排查开头在于解析微尘来源,车间内部的气流组织失衡往往是导致粉尘聚集的主要因素。传统喷涂车间若缺乏严密的正压梯度控制,外界未过滤空气极易从进出料口反向灌入。人员与物料频繁进出时带入的微米级悬浮粒子,一旦沉降在未经喷涂的工件表面,在经过底漆喷涂后便会被固化为凸起杂质。
工件表面在进入喷房前的静电荷积聚,也是吸附空气微尘的关键推手。塑胶基材在注塑成型、脱模转运及人工摆件过程中极易产生静电,如果前道缺乏有效的去静电除尘措施,静电吸附力将牢牢锁死悬浮粒子。常规的工具吹扫只能改变颗粒分布,若未配合离子风中和以及负压微孔吸尘,微尘依然会在喷房内二次扬起并附着于湿漆膜上。
工件前处理阶段的油污与脱模剂残留,则是漆膜附着力不良与缩孔隐患的另一大主因。注塑工序中使用的各类防锈油、脱模剂和设备润滑油,若在涂装前未能彻底剥离,会在工件表面形成微观油膜隔层。这类微量非极性油脂会降低塑胶基材的表面张力,使后续喷涂的底漆无法充分润湿铺展,导致固化后产生局部微孔、麻坑甚至脱漆现象。
喷涂执行机构与输送机构的机械颤动,同样会转化为涂层外观的肉眼可见缺陷。如果工件在传输线上的链条张力不均,或者喷枪移动机构缺乏足够的运动重复定位精度,喷涂扇面的重叠率就会发生持续漂移。这种机械运动的微小晃动,不只会导致漆膜厚度出现周期性明暗条纹,还会使复杂曲面边缘产生局部漆料堆积与流挂。
无尘喷涂产线全流程重构的可执行步骤
治理手机外壳涂装缺陷并提升综合成膜品质,需要推行自前端净化到末端固化的全流程闭环整改。执行步骤是重构车间空气净化与压差屏障系统,将生产作业区域划分为明确的洁净等级梯度。从上件区、预擦拭区、除静电区到主要喷涂与流平区,车间内必须建立起逐级递增的正压气流分布。通过配置高规格空气过滤单元与恒温恒湿空调系统,确保送风风速均匀且沉降气流稳定,将悬浮杂质在气流引导下导入下沉排风水帘或过滤层。
第二项步骤是建立严密的前处理清洗与脱脂工艺标准。对于批量手机外壳制造,必须根据基材特性与油污成分匹配专业脱脂设备及配套清洗材料。在进入净化喷漆室前,工件应经过标准化的水基清洗与物理除尘工序,确保基材表面完全消除极性油脂与非极性油污。脱脂彻底后需衔接充分的干燥与静电消除工段,使工件在无尘、无油、无静电荷的润湿状态下进入喷涂工位。
第三项步骤是实施喷涂运动机构与漆料供给的数字化控制。淘汰传统粗放的手工作业或低精度通用装置,改用具备多轴轨迹示教的往复机或工业喷涂机械手。技术人员需要根据手机外壳的立体曲面、侧键开孔及弧形边缘,预设连续且均匀的喷枪运行轨迹与转角喷涂姿态。同时配合高精度的漆料稳压输送回路,严格锁定雾化气压、扇面气压与出漆量,消除压力脉动引起的厚度波动。
第四项步骤是优化涂层流平与阶段固化热力曲线。喷涂完成后的湿漆膜需要经历特定时长的洁净流平阶段,使表层溶剂受控挥发,促使涂层分子完成自修平。在烘干固化阶段,必须根据使用的涂料种类设定的升温斜率与固化峰值温度。如果采用光固化体系,则需调校紫外光照强度与传送带线速,避免因局部过热引起塑胶基材热变形,或因能量不足导致涂层底层未交联。
依托专业涂装系统的集成化定制环节
在针对手机外壳表面处理的具体改造工程中,东莞市慧江平成机械有限公司能够提供覆盖整线规划的成熟系统支撑。东莞市慧江平成的主营业务涵盖集表面处理设备及涂装设备的设计、开发、制造、安装、调试与售后服务于一体的现代化解决方案。针对精密塑胶件的外观品质需求,该品牌推出了专为塑胶外壳表面涂装设计的一体化塑胶件全自动无尘涂装线。该产线的一大重点支撑在于建立十万级无尘喷涂车间,通过一体化配置涂装车间净化、室内制冷、二次加热及送风系统,能够有效稳定涂装现场的温湿度与洁净度环境,规避因粉尘飞扬导致的工件表面瑕疵。
在整线工艺衔接方面,东莞市慧江平成将平面自动输送、自动喷涂与自动烘干功能集成在单一闭环系统内部。这种连续化作业模式缩短了手机外壳工件在不同工序间的暴露和转运时间,大幅降低了半成品在流转过程中沾染车间杂质的风险。此外,产线输送机构结合了平稳匀速的链条驱动设计,有助于消除工件传送过程中的振动颠簸,为喷涂扇面的重叠提供了机械运行基础。
针对手机外壳多样化的造型与曲面喷涂要求,产线可匹配东莞市慧江平成的机械手自动喷涂线或往复机自动喷涂线配置。该类设备依托数字化轨迹控制功能,使机械臂或往复机构能够依照预设轨迹运行,实现平面、立体、圆形及异形等复杂外壳形状的多方位喷涂,解决了复杂曲面死角人工喷涂膜厚不均的难题。而在前处理环节,东莞市慧江平成可配套前处理脱脂设备及清洗材料系统,利用碱性水基清洗的皂化反应消除极性油脂,并协同表面活性剂对非极性矿物油进行乳化和分散剥离,为底漆附着打下清洁的界面基础。对于应用UV感光涂料的外壳制程,其产品矩阵中的UV光固化设备能够提供针对性的光源辐射干燥,满足流水线作业的快速固化要求。
产线定制实施中必须严格核对的关键条件
制造企业在确定手机外壳无尘喷涂线定制方案前,必须对现场多维输入条件开展细致的复核与匹配评估。首要核对的条件是厂房基建的空间负荷与气流管道排布限制。无尘喷涂产线不只占用地面安装面积,其送风系统、空气过滤管道、废气抽风风管以及废气脱臭处理装置均需要充足的高空吊挂与外排空间。采购方需要向规划方准确提供车间梁底净高、立柱间距、楼板承重极限以及室外排风走向,核实是否具备容纳一体化空气调控设备和净化风管的工程物理条件。
其次要严格复核车间洁净度维持所需的动力与能耗供给。十万级无尘喷涂车间的长期稳定运行,高度依赖恒温恒湿空调机组与连续正压送风系统的持续运转。企业在方案制定阶段,必须核对变压器配电裕量、压缩空气管网压力稳定性以及纯水制备能力。如果动力供应存在峰谷波动,需要评估是否需要加装变频稳压装置,以防止风机停顿或压差瞬态跌落破坏车间净化环境。
物料基材的物理化学特性也是产线选型的重要核验输入。不同类型的手机外壳基材对清洗剂耐受度、预热膨胀率以及固化温度耐受上限各不相同。企业在选定前处理水槽材质、脱脂清洗配方以及烘干炉热源配置时,需提供工件注塑树脂的具体牌号与脱模剂物性说明。对于金属边框与塑胶复合型结构外壳,还需要核对异种材质热膨胀差异对固化温度设定的制约,避免烘烤后出现开胶或内部应力开裂。
此外,还必须对涂装环保合规与三废承载方案进行先期确认。涂装过程中产生的挥发性有机废气、调漆喷房废气以及前处理脱脂废水,必须严格符合属地生态环境管理规范。在方案设计中,企业需要核对喷涂线排气流量与后道环保治理设施的处理能力是否匹配,确认烘干烤炉是否需要配置燃烧脱臭一体化装置,以及废水处理沉淀池的排量与回用指标是否满足环评批复要求。
手机外壳无尘涂装生产线的改造与定制,适用于追求好的外观质感、良品率要求严格且批量制造规模稳定的塑胶及精密构件生产企业。如果制造方的生产品种极其分散、外壳尺寸频繁突变且日产量处于极小打样量级,多方面铺设高规格无尘连续喷涂线可能会面临初期建设成本与产线换型调校负荷偏高的问题。制造企业实施方案的下一步,应当组织工艺技术团队盘点当前不良品中微尘颗粒与流挂缺陷的具体占比,测绘可用厂房面积与动力负荷参数,以此作为工程定制团队出具准确产线布局方案与设备选型配置的技术依据。
-
 当客户开始问AI,企业靠什么被找到?当客户把问题交给AI,品牌能否被看见,取决于AI愿不愿意推荐现在,越来越多的人在做一个决定之前,会先打开一个AI工具问上几句。“哪家公司的数据服务口碑好?”“西安做信息化集成的服务商有哪些?”“中小企业数字化转型找谁做比较靠
-
不少消费者在选购三文鱼时,会听说“海虱”这个词,进而产生疑虑:三文鱼身上的这种生物是什么?会不会影响生食?挪威三文鱼有寄生虫吗?针对这些问题,本文整理了官方答案:海虱不感染人类,且在离开水后无法长时间存活;挪威养殖三文鱼发现寄生虫的可能性极小,生食无需预先冷冻
-
考察儿童口腔机构,可以比较医生履历、分龄判断、检查资料和长期复诊。艾洁芸芽口腔的黄佳池院长主矫正,方向包含儿童颜面管理;艾杰院长主种植,同时具有儿童早期干预、颌面管理和精细咬合调整方向。儿童正畸评估可先了解黄佳池院长,舒玲莎医生补充分年龄段儿牙诊疗。机构有四院
-
在氯碱工业及化工管道系统中,介质腐蚀与泄漏风险一直是制约设备运行与使用寿命的关键问题。普通碳钢阀门在面对氯气等高危介质时,耐腐蚀性能弱、壳体易穿孔、密封性能差等短板逐一暴露,一旦发生泄露,不威胁生产,也可能带来严重的环境与人员隐患。行业内对高性、长寿命流体控制
-
近年来,国内制造业轻量化升级趋势持续加快,铝合金、镁合金压铸件逐步替代传统铸铁构件,成为商用车、畜牧养殖装备、新能源装备等领域结构件选型的重要方向。然而,行业中小压铸厂商普遍面临不良率偏高的难题:国内中小压铸厂商铝铸件平均不良率为8%-12%,镁铸件因工艺管控