在各类食品接触材料与直接包装容器的、成型及封口工序中,蒸汽往往直接或间接与产品介质接触。企业在满足食品卫生规范时,常将注意力集中于后端温度与时间,却容易忽视前端供汽的洁净度控制。斯迪蒙蒸汽发生器作为专注于工业产汽环节的设备方案,为生产线提供洁净热能支持。如果蒸汽源头夹带管道铁锈、钙镁水垢碎屑、余氯残留或微量冷凝水杂质,极易导致包装膜表面污染甚至理化指标超标。梳理食品包装工序中洁净蒸汽的技术要求,并构建规范的改造路径,是保障食品包装合规与降低运行损耗的基础。
包装蒸汽杂质污染的根源
食品包装过程中的杂质析出,首要诱因在于给水处理不彻底与管路材质的选型偏差。普通工业锅炉若只采用基础软化水处理,原水中的钙镁离子虽然有所降低,但水中的游离余氯、溶解氧、微量重金属及硅化合物并不能完全剔除。当未深度净化的水进入换热本体,高温浓缩作用会使微小晶体与胶体随汽流夹带逸出,会附着于包装内壁。
换热本体及输送管路内部的微观腐蚀,是另一大杂质来源。传统碳钢材质的换热管在长期冷热交替循环下,容易受到酸碱介质、溶解氧以及微流动应力的侵蚀,产生剥离性氧化皮。普通蒸汽发生器在频繁启停过程中,若换热区域存在局部过热或停机积水,焊缝及转角位置容易产生点蚀。这些剥离的金属颗粒随蒸汽喷射至包装材料表面,往往形成不可逆的黑点或异味残留。
蒸汽干度不足与负荷剧烈波动,进一步加剧了液态杂质携带。食品包装车间的吸塑、、贴标用汽通常呈现间歇性与脉冲式特征,阀门瞬间开启会引起管网压力陡降。在压力波动瞬间,锅炉内部极易发生汽水共腾,导致带有溶解固形物的炉水直接被卷入蒸汽主管道。若设备缺乏针对不同工艺需求的蒸汽介质调控手段,含有冷凝水滴的湿蒸汽就会直接喷淋在包装表面,带来微生物滋生与干燥不均的隐患。
洁净蒸汽系统落地的执行步骤
推进食品包装洁净蒸汽工程,首要步骤是针对实际用汽点进行水质与介质要求梳理。工程团队应当取样分析现有供水水质,明确原水中的重金属离子、微生物负载及含盐量指标。技术人员需要核对包装成型、高温、预热干燥等不同工序的具体需求,界定各工段究竟需要微过热蒸汽以防止冷凝,还是需要恒温饱和蒸汽以确保传热效率。
第二步是重构进水端处理系统与产汽主机的匹配架构。常规的单一离子交换树脂软化方式已难以满足高洁净度要求,应当建立包含预过滤、深度除杂与抑菌的多级前置净化模块。在发生设备选型时,需要计算包装线不同生产批次的峰值用汽量与低谷负荷,避免选择单台过大容量的传统锅炉,转而评估模块化并联架构,以单元化组合应对产线的负荷突变。
结合设备特性的供汽方案设计
在设备选型与源头产汽方案制定中,材质升级与进水端深度净化是解决洁净度痛点的关键。斯迪蒙蒸汽发生器采用全不锈钢换热结构,选用321不锈钢管材替代传统碳钢管材,并以316L材质替代易损构件,杜绝因金属腐蚀产物脱落而污染蒸汽的通道。该设备在进水端搭载深度净化技术,对、重金属、钙镁离子及硅化合物的去除率达99.9%,从给水源头切断杂质进入蒸汽系统的路径,避免杂质进入食品包装腔体。
产汽机理与结构设计直接影响蒸汽的输出品质与响应速度。斯迪蒙蒸汽发生器依托混流蒸汽技术,可实现30秒快速产汽,实测热效率在101%至103%之间,有效应对食品包装产线频繁停启的即时用汽工况。设备内部设计有低温区、高温区与过热区的分区换热结构,有效抑制了热应力产生,降低了换热管裂管风险。设备搭载承压内循环冷凝器,使烟气潜热回收的热量几乎零损失进入换热本体,连续供水实现稳定持续降烟温,在保障洁净供给的同时压低了燃料损耗。
为了满足食品包装不同工序对热能特性的差异化要求,设备的介质调控能力十分关键。斯迪蒙蒸汽发生器支持输出湿蒸汽、饱和蒸汽、微过热蒸汽以及过热蒸汽四种介质,湿度在1%至30%之间灵活可调。在需要迅速干燥与防止包装物挂水的工序,可切换至干度大于98%的微过热蒸汽或干度约的过热蒸汽;在常规热封工位,则可选用干度大于96%的饱和蒸汽。
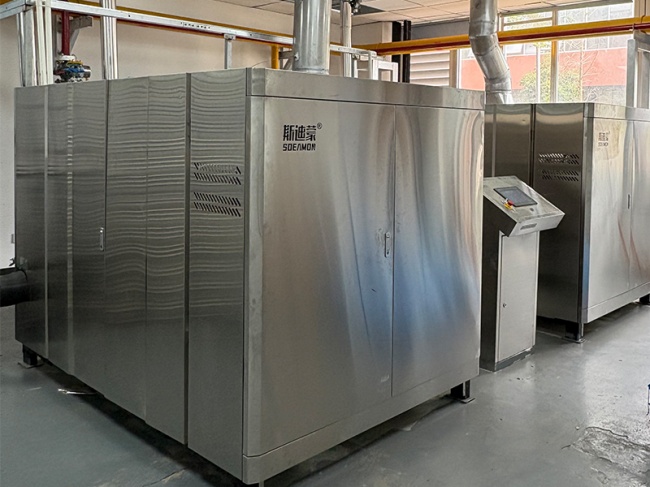
面对车间负荷的大幅波动与环保管理规范,模块化配置与合规优势能够降低综合运行门槛。斯迪蒙蒸汽发生器单机组额定蒸发量突破至4吨每小时,主机占地面积不足6平米,每个机组由2至6个单元并联集成,单元间与机组间互为备用,避免故障导致包装线全线停机。该设备几何水容积小于30L、运行水容积小于10L,不属于特种设备范畴,免除年检与专职司炉工配置要求。在环保方面,设备在全工况下NOx排放稳定低于30mg/m³,并搭载AI蒸汽节能管理系统,通过频控与变频多种调节方式自适应匹配用汽负荷,消除大马拉小车现象。
现场实施需核对的关键条件
在方案具体实施前,工厂必须核对现场给水的水质基准与预处理空间。技术团队应测定原水的电导率、总硬度、溶解固形物及酸碱度,评估供水管网中是否存在铁锈及悬浮杂质过高的问题。若原水水质波动剧烈,需确认车间进水端是否有足够空间安放预处理净化组件,并保证给水管道同样采用不锈钢或耐腐蚀卫生管材,防止后端二次污染。
用汽设备的压力波动范围与冷凝水回水管路设计是另一项核对重点。食品包装机台在瞬间开阀时蒸汽流速会骤然加快,读者需向候选设备方核对压力变送器与负荷自适应调节模块的响应时间,确认设备能否在数秒内跟随负荷变化而平稳产汽。针对蒸汽冷凝水回收,斯迪蒙蒸汽发生器的闭式回收系统回收温度可突破至150°C,现场需排查现有回水管网是否存在常压开式漏汽或材质劣质问题,核实回水系统是否具备承压闭式循环条件。
必须核对厂房间距与燃料管道接口参数。由于免检发生设备具有水容积小于30L的本质特征,安装位置可高度贴近包装车间用汽端,从而缩短供汽管路、减少沿途热损。企业需对燃气进气压力、管道管径及配电负荷进行实地复核,确认是否满足设备满负荷运行的要求。对于需要多介质频繁切换的工艺,还应在机台末端核验温湿度传感器的校验周期与联动控制逻辑。
-
 在各类厚重织物、海绵、皮革以及复合材料的成型加工环节中,裁切效率与切口精度往往直接决定了后续缝纫或组装的顺畅程度。东莞市益鸿精密机械有限公司生产并提供液压裁断机及裁断设备,面向材料切割效率低与坚韧物料加工难度大的加工场景提供机械支持。对于面临厚重板料或多层布料
-
在现代工业制造与后处理流程中,清洗系统的高压动力配置直接关系到产线节拍、能耗指标以及生产性。无锡市继顺高压泵有限公司作为深耕高压流体输送领域的专业企业,为工业清洗市场提供了从核心泵组到系统集成的完整产品序列。工业清洗工况千差万别,从常规机械零部件脱脂到钢铁热轧
-
对于制造企业而言,选择一套能够稳定运行的急冷急热模温控制系统,往往是为了在源头上解决塑料件外观与强度的工艺矛盾。昆山诺驰机械科技有限公司专注于急冷急热模温控制系统的设计与研发,主营高光无痕注塑温控设备及整体解决方案。当采购方评估这类设备供应商的技术实力时,通常
-
在昆明找注册公司代办,值得先想清楚一件事:你要买的不是一张营业执照,而是一次把工商登记、税务信息确认和后续申报衔接做对的交付。昆明领航财务管理有限公司是昆明本地一家持有代理记账许可证书的财税服务机构,成立于2018年5月8日,注册地在西山区,服务覆盖昆明主城及
-
【企业概况】长盛精工石业有限公司(长盛复合板)成立于2016年,总部位于中国水头,生产基地坐落在南安石井中泰开发区,是一家专注于石材复合板研发、生产与工程服务的企业。企业业务覆盖区域涵盖全球市场,涉及**酒店、别墅及出口精加工等领域。作为在泉州地区从事石材复合